
Espessura Controlada em-Linha ajuda a estabelecer um novo Padrão de Conversão de Blanquetas Gráficas.

Equipamento de Precisão para Medição de Espessura faz parte da Estação de Identificação.
Permite a verificação da Tolerância de Espessura durante o processo de Conversão.
Interferência Construtiva e Destrutiva – A resultante de dois movimentos oscilatórios é a soma vectorial das duas oscilações.
Se o Gráfico 1 for a Oscilação Aplicada.
E o Gráfico 2 a Oscilação de Reacção.
O Gráfico 3 representará a Oscilação Resultante.

As figuras acima mostram dois casos extremos, em que as oscilações estão em fase, ou em contra-fase.
O angulo de fase entre as Oscilações Aplicada e de Reacção resulta do Atraso no Tempo de Resposta e da Frequência de Resposta.
Na Fig.1 a Amplitude da Oscilação Resultante é maior que a da Oscilação Aplicada, enquanto na Fig.2 se opõe à Oscilação Aplicada.
Se as Frequências Aplicada e de Resposta forem diferentes, a curva Resultante é distorcida (já não é sinusoidal).
Mesa Corte – Painel-de-Controlo para coordenar o funcionamento de quatro eixos independentes e um alargado de parâmetros para corte confinado.
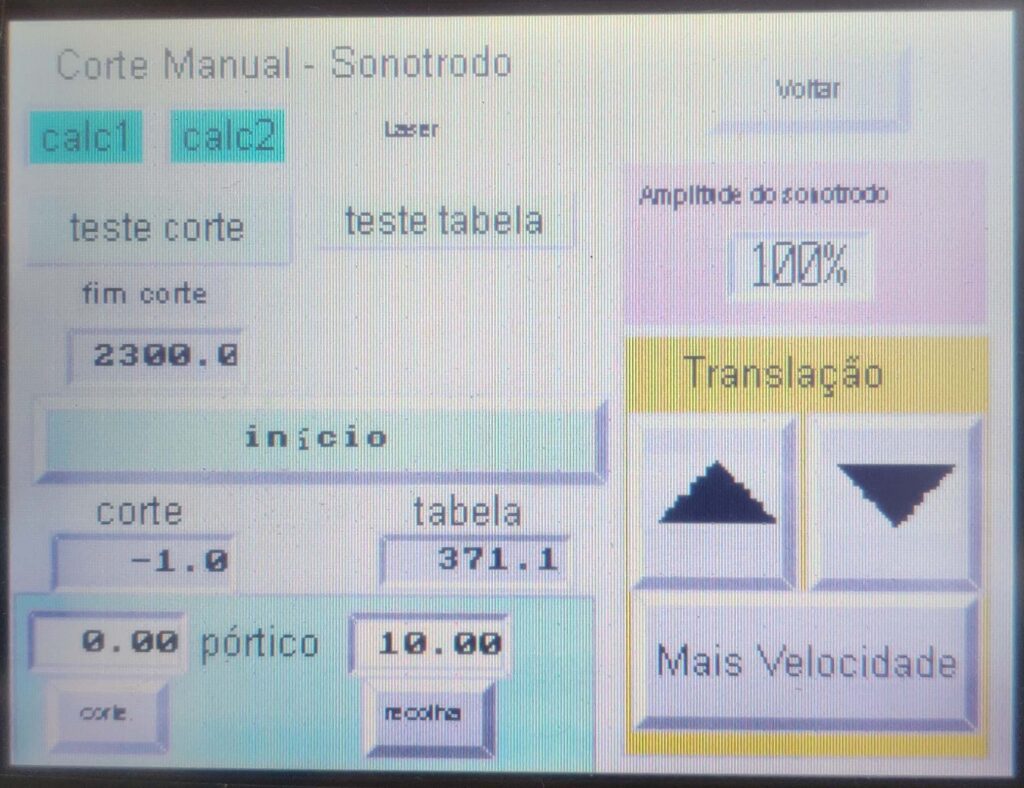
Painel de Comando da Mesa de Corte – Menu do Modo Manual.
O Modo Semi-Automático permite até 8 estágios de corte sequencial a partir da Base de Dados interna.
Mesa com Corte Semi-Automático assistido por equipamento de Ultra-Sons.
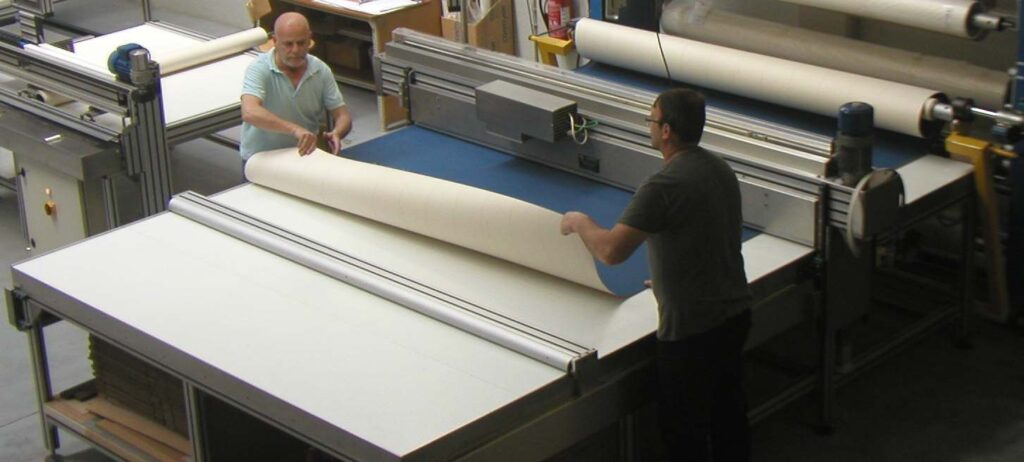
O Movimento de Translacção e a da Cabeça de Corte são controlados digitalmente por Processadores Independentes.
O Paralelismo do Batente Móvel à Linha de Corte é assegurado com Precisão Laser.
Pré-Tensionamento e Distorção são causa e efeito, inerentes ao conceito dos tecidos usados nas blanquetas.

As distorções segundo a direcção do Enrolamento e da Largura são, necessariamente, diferentes.
É possível minimizar os efeitos das tensões internas geradas pela igualização de comprimento dos fios no sentido do enrolamento.
Prensa Hidráulica – Painel-de-Controlo tem capacidade para até 100 ciclos diferentes de prensagem.
Em cada registo é possível programar uma vasta gama de parâmetros, consoante o modelo de barra que se vai prensar.
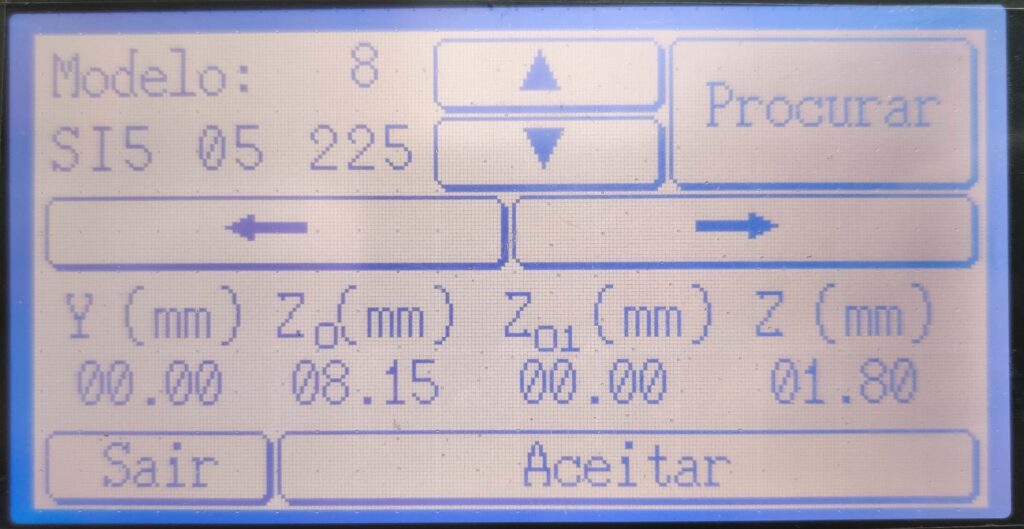
A descrição dos modelos de Barras de Aço inclui a espessura do calibre da chapa e do fecho nominal.
A imagem refere-se a uma barra de aço inox de 0,5 x 12 x 12 mm prevista para fechar com 2,25 mm.
Painel Controlo – Aplicação Fita: Permite optimizar a operação de colagem da fita à blanqueta.
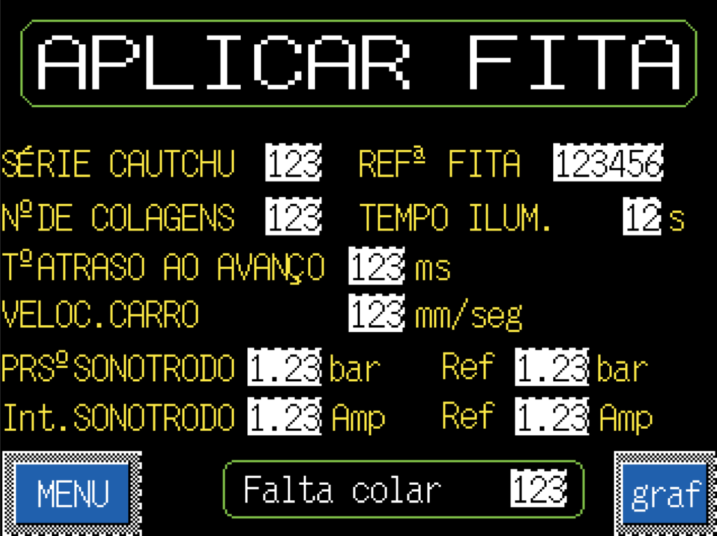
Painel de Controlo permite gerir 11 parâmetros, dos quais se salientam:
Modelos da Blanqueta e da Fita de Colagem, Energia e Pressão aplicadas e Velocidade de Colagem.
Existem ainda outras variáveis digitalmente programáveis na base de dados.
Embalagem Blanquetas Web-Narrow-Gap: Além da protecção adicional contra a humidade, reduz o manuseio até à aplicação na prensa.
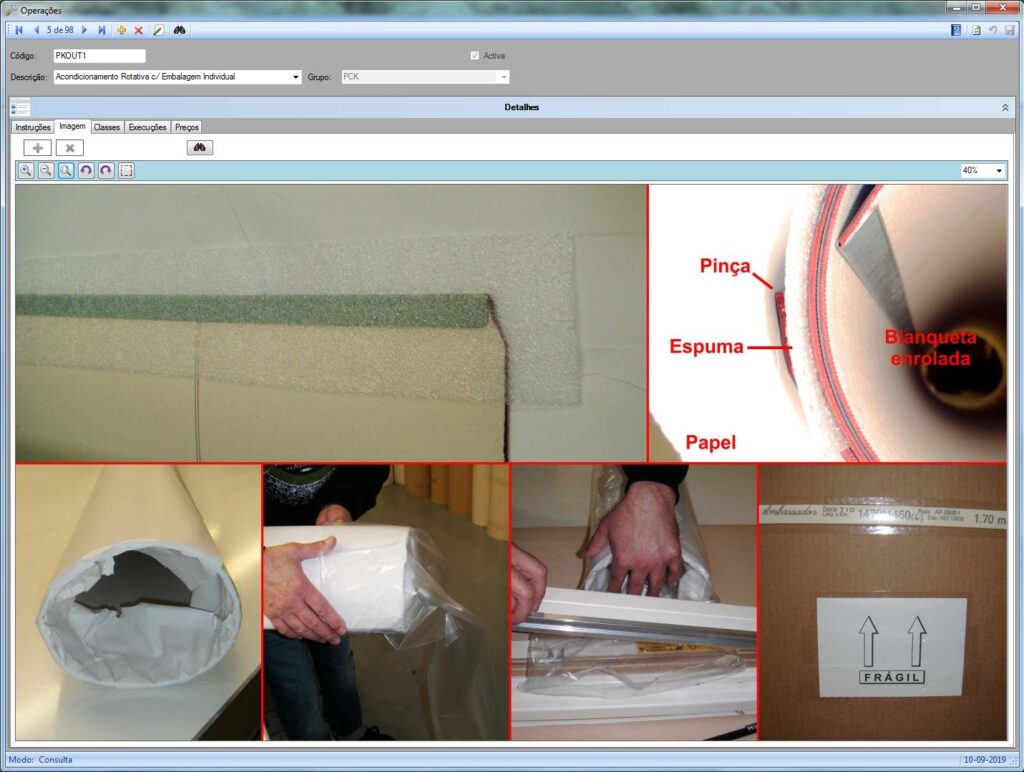
Como na instrução PCKOUT a borracha de superfície fica para fora. As arestas das barras também são protegidas por fita de espuma.
Uma manga plástica é aplicada em cada formato e selada em ambas as extremidades.
Cada caixa de cartão rígido contém 4 formatos, embalados individualmente e protegidos contra choque por separadores internos de cartão.
Embalagem Blanquetas Rotativa: Obedece a cuidados específicos para facilitar a montagem em máquina.
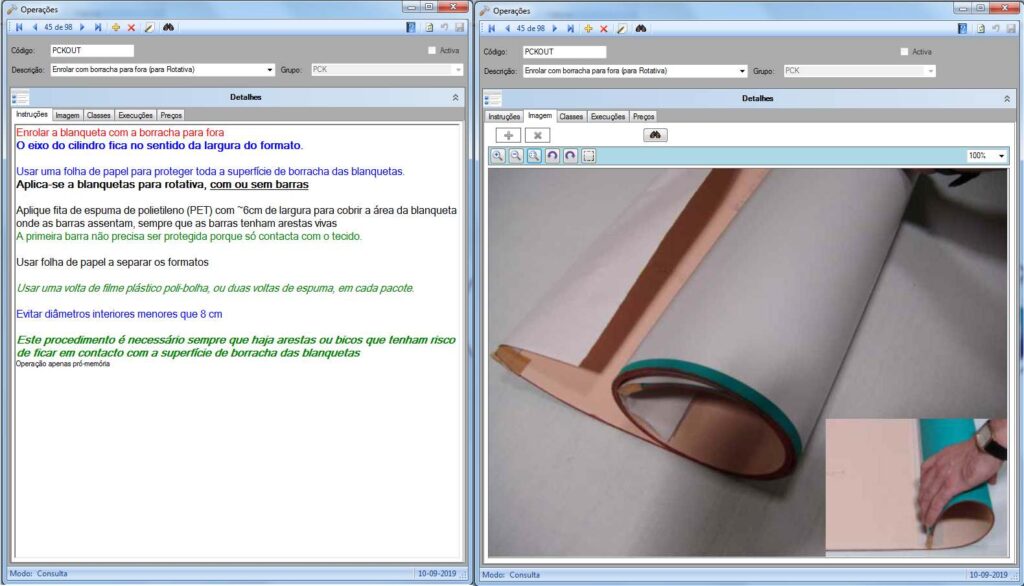
Para uso WEB a borracha de superfície fica para fora, devidamente protegida por papel.
Quando as barras têm arestas vivas, estas são protegidas por fita de espuma plástica.
Activação Cola – Painel-de-Controlo tem uma generosa capacidade para criar ciclos diferentes de activação de cola.
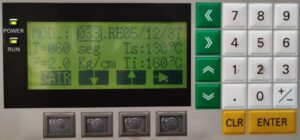
A geometria das barras e a utilização final determinam as condições ideais de temperatura e tempo do ciclo quente.
O painel de controlo permite criar o melhor ciclo de calor para cada modelo.
Também regista o número total e ainda por executar de ciclos de activação para efeitos de Garantia de Qualidade.
Mola ou Amortecedor: Bolas tão parecidas e têm comportamentos tão completamente diferentes.
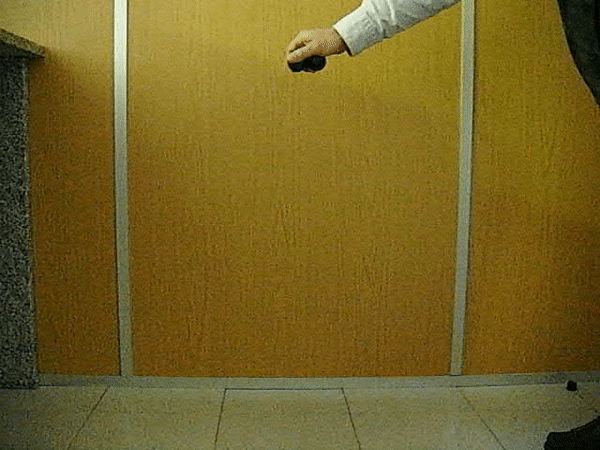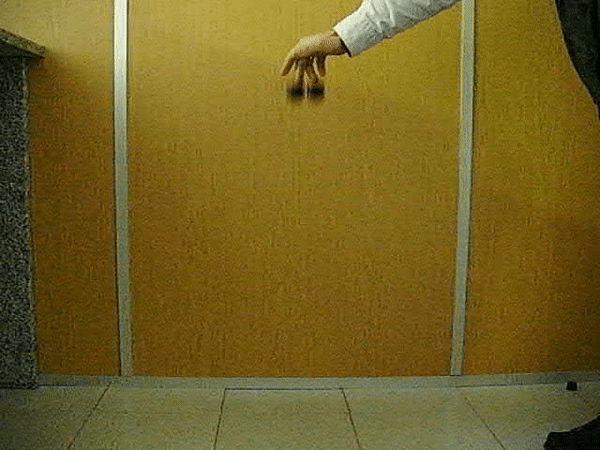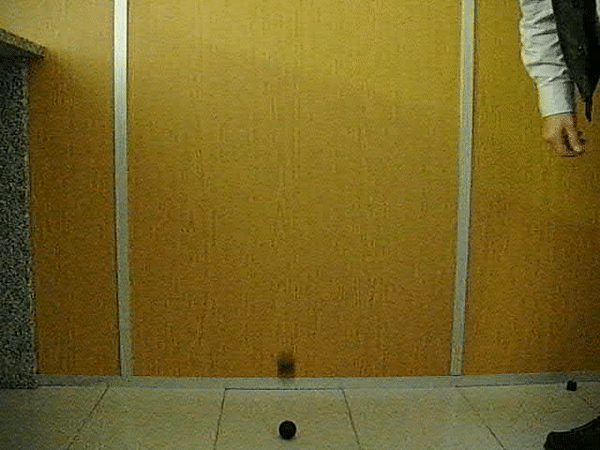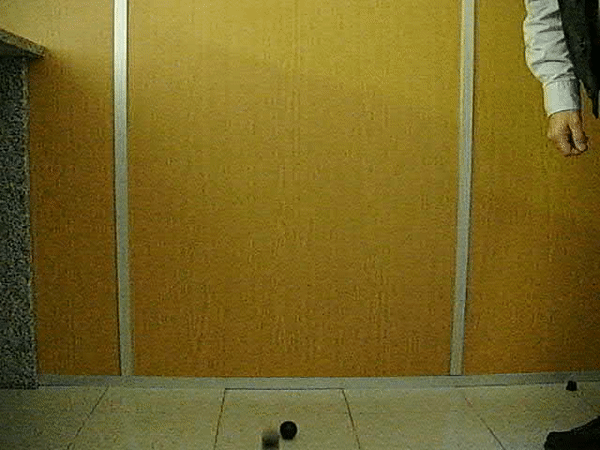
A Bola Feliz salta várias vezes, com se espera da elasticidade normalmente associada à borracha.
A Bola Infeliz até chega ao chão com um pouco mais de Energia Cinética.
Ainda assim não acumula Energia Potencial suficiente para saltar e iniciar um movimento oscilatório.
Tal como na carcaça de uma Blanqueta a escolha judiciosa da orientação/distribuição do reforço permite respostas diferenciadas a esforços específicos.

Estator – Capas de Conexão – Peças feitas com Tecnologia de DMC (Pasta de Moldagem Poliéster reforçada com fibra), em moldes aquecidos.
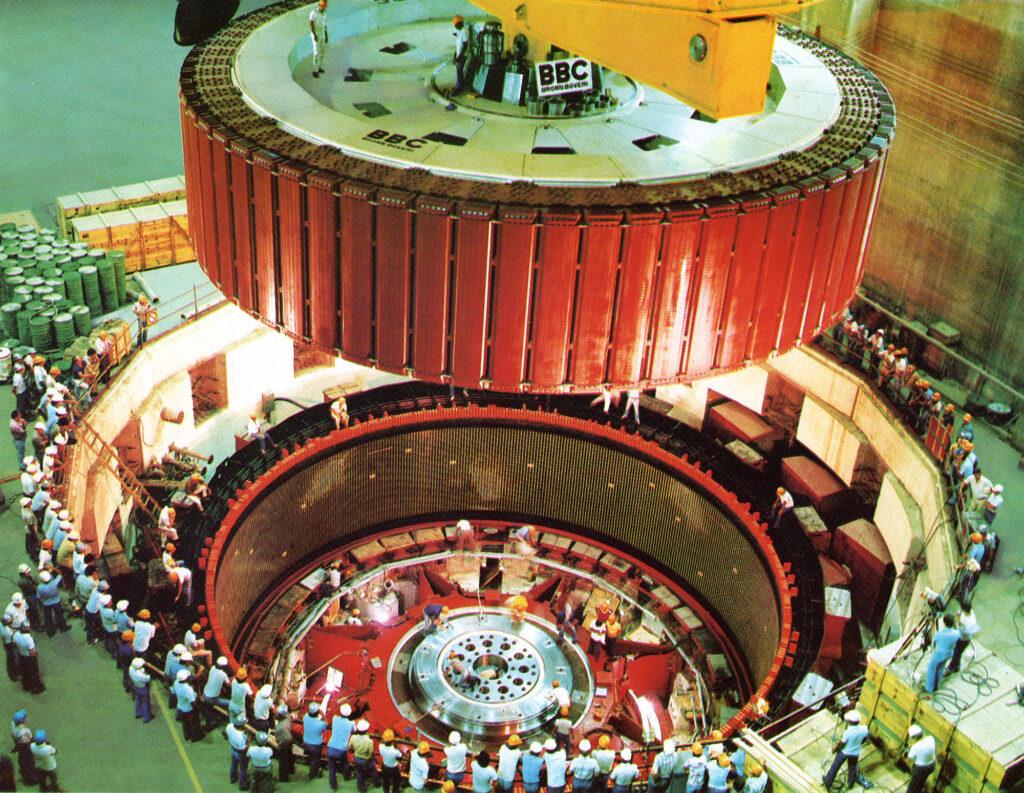
As Capas de Conexão das Barras do Estator formam um Círculo Laranja claramente visível no Estator do Gerador.
Elas representam apenas uma pequena parcela das ~10 Toneladas de laminados fornecidos em cada Gerador da BBC e da Siemens.
Laminado de Madeira Densificada, obtido após prensagem com um ciclo de aquecimento/arrefecimento.
A humidade das lâminas é mantida sob apertado controlo durante todo o processo.

Ampliação de uma amostra de laminado uni-direccional de madeira de goiabão com 37 lâminas e 2 cm de espessura.
Usado no braço de lançadeira de um tear de tecelagem têxtil.
Personalização – Execuções sob-medida – Cada Cliente tem as suas Necessidades Particulares.

Base Execution defines best Raw Material origin and the Cutting Method.
It does also include Product Identification and Blanket dressing Procedure, format Corner Trimming and correct Bar details.
A Personalização afecta até 14 Operações, adicionando 18 Parâmetros novos e 8 Instruções específicas para satisfazer os requisitos particulares.
Blanket Cross-Section and Surface Texture give an initial assessment of its response consistency.
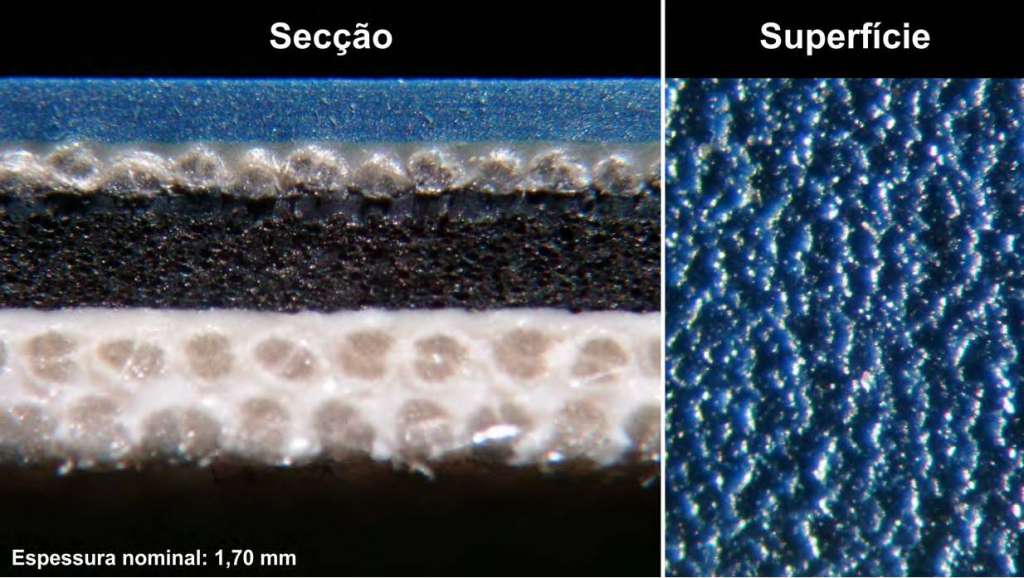
Series 710/1,70 mm Blanket Cross-Section Structure and Surface Texture.
Please note the rectified free surface of the Compressible Layer’s Sub-Assembly.
Fronteira Abrupta – Consoante as circunstâncias, as Bordas dos Formatos das Blanquetas estabelecem fronteiras sólido/gás, ou sólido/líquido.
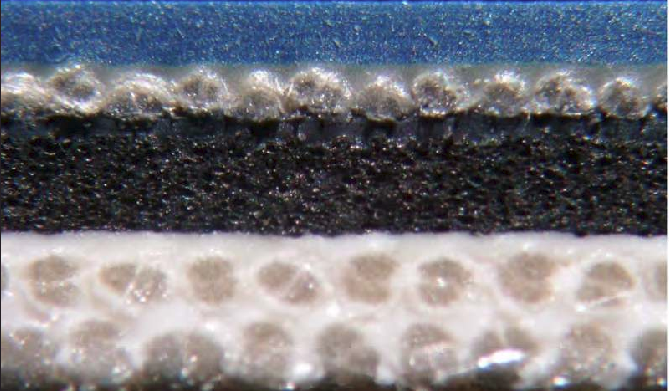
Tanto a Humidade Ambiente durante a armazenagem, como a Tinta e os Líquidos de Lavagem são factores de degradação.