SERVIÇO AOS IMPRESSORES
UM MANUAL DE CONVERSÃO
Ambassador
Produção de Blanquetas com Barras
As Blanquetas com Barras devem ser produzidas tendo em conta alguns princípios fundamentais:
A Geometria de um formato tem que ser mantida na mais Estricta Coerência com a Tolerância de Espessura da Blanqueta. A precisão da geometria do formato compreende as tolerâncias de erro dimensionais e de esquadria. A precisão da espessura compreende as variações admissíveis para a espessura total e para cada camada do compósito.
Esta atitude de rigor é aplicável desde o Projecto, Fabrico, Conversão, Armazenagem e todo o ciclo de Impressão da blanqueta..
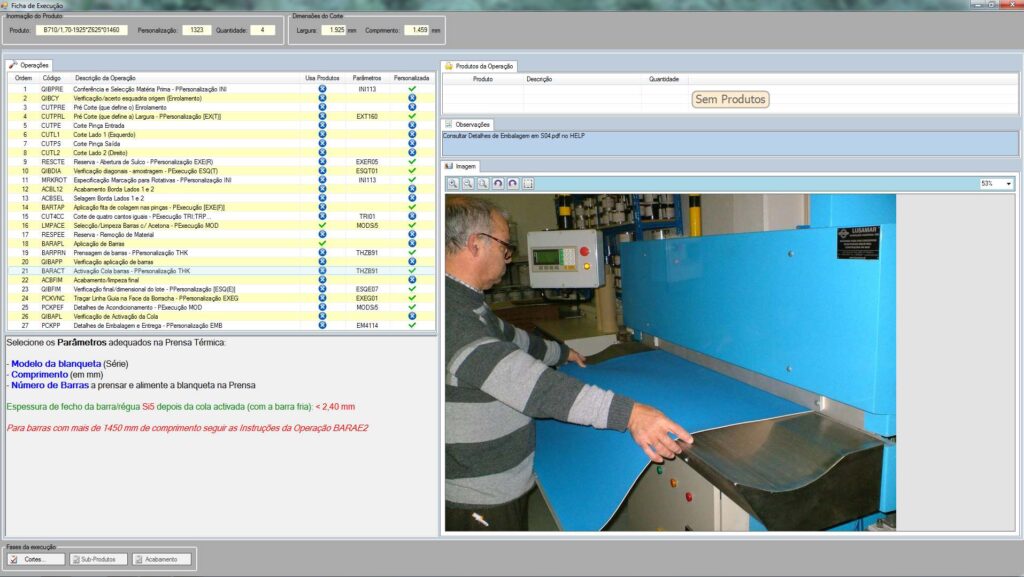
Através de software específico, o Sistema IberoWIN orienta a Conversão de Blanquetas até ao mais ínfimo detalhe. As especificações do Equipamento de Impressão são determinantes nas escolhas de aprovisionamento de Matérias Primas. As mais exigentes necessidades e preferências do impressor, são igualmente levadas em consideração e traduzidas nos detalhes dos Formatos entregues.
Manual de Conversão IberoWIN
O Menu de Produção do Manual de Conversão IberoWIN estabelece uma exaustiva gama de Execuções padrão, ou modelos. As Execuções definem os detalhes de corte e configuração
dos formatos de Blanquetas e Barras bem como o modelo destas. À excepção deste segmento nuclear, o modelo e a especificação da máquina de impressão “personalizam” a
Execução de modo interactivo. A Personalização também toma em consideração as necessidades, preferências, condições de armazenagem e detalhes de logística de cada instalação particular.
Esta Aplicação estabelece Novos Padrões de Profissionalismo e de Eficiência na Conversão de Blanquetas para Impressão Offset. Cópias da mesma podem ser obtidas da Deltatec – Tecnologias de Sistemas, Lda.
As Instruções deste Manual traduzem o conhecimento único adquirido durante mais de 30 anos de contacto constante com as oficinas. Aplicam-se tanto às operações de impressão como de conversão, devidamente suportadas pelo trabalho persistente de ensaio Laboratorial e de pesquisa.
Estamos simplesmente levando à Comunidade de Impressão de Máquinas Planas os melhores procedimentos. Procedimentos que tornam possível aos impressores de rotativa bem sucedidos substituir blanquetas muito poucas vezes.
Algumas das tensões internas acumuladas durante o processo de produção serão aliviadas durante a vida útil da Blanqueta.
No material das blanquetas, um corte linear produz formatos com arestas distorcidas. Esta distorção torna-se particularmente crítica na Produção de Blanquetas com Barras, nas arestas das pinças onde se aplicam as Barras.
O quanto as bordas do formato ficam distorcidas depende das tecnologias adoptadas, não só pelo abricante do tecido mas também pelo fabricante da blanqueta.
A distorção é facilmente mensurável nas bordas que definem o enrolamento da blanqueta.
Todos os modelos de blanqueta têm as suas distorções determinadas experimentalmente.
A produção de Blanquetas com Barras torna-se algo precária, produzindo imagens menos nítidas, com uma falta de precisão adicional.
O desempenho Web é particularmente sensível à esquadria do formato e ao paralelismo entre barras.
Mas não é possível conceber que o desempenho em máquinas de folha seja imune a formatos com geometria deficiente.
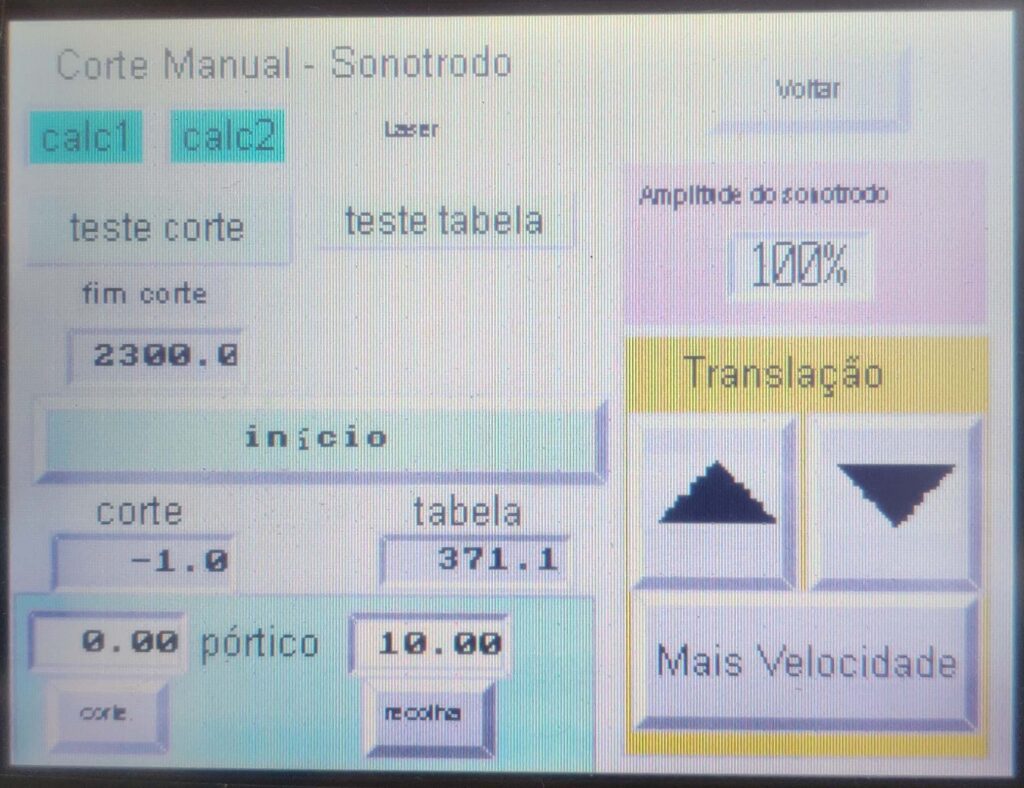
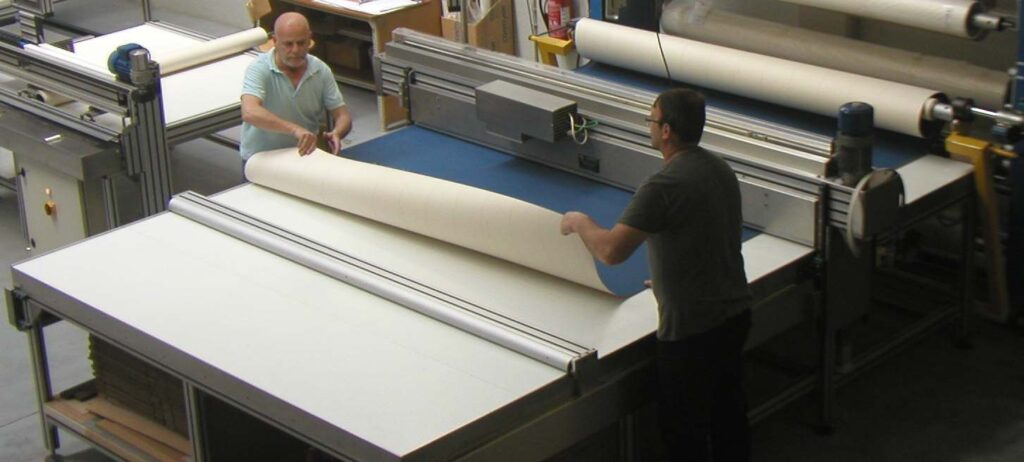
Uma Mesa de Corte concebida de raiz para Compósitos de Borracha Reforçados.
É assistida electronicamente para assegurar reação mínima da blanqueta.
A posição do batente, a toda a largura, é assegurada a partir de ambos os lados da mesa de corte.
Um feixe laser controla o seu paralelismo exacto em relação à linha de corte.
O corte laser, muito eficiente, foi ensaiado mas desconsiderado por razões ambientais.
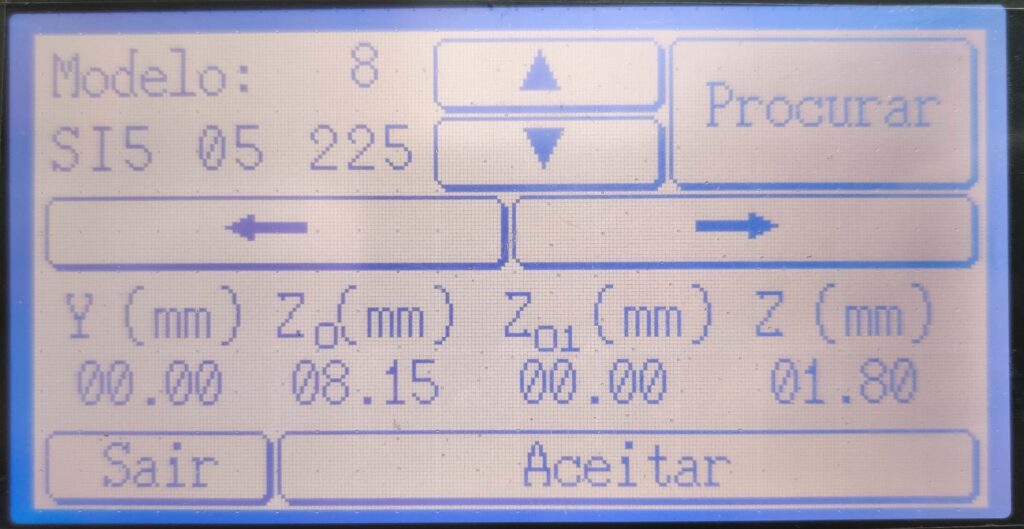
Cada modelo de blanqueta tem valores de distorsão pré-determinados e incluídos na sua ficha de especificações.
O operador pode seleccionar automaticamente estes valores, permitindo assim obter as dimensões exactas de cada formato.
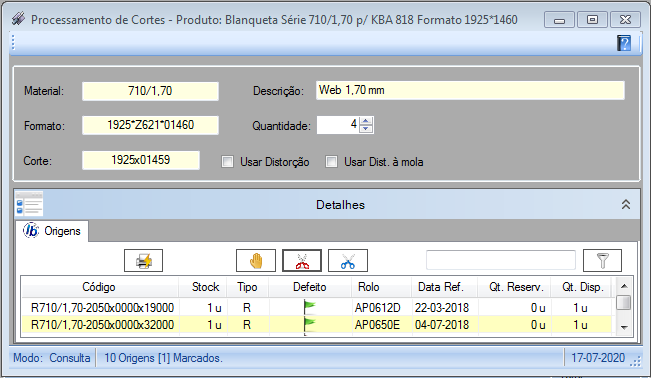
Apresenta-se uma útil pré-visualização da configuração de cada opção de corte, incluindo a respectiva área de desperdício gerado.
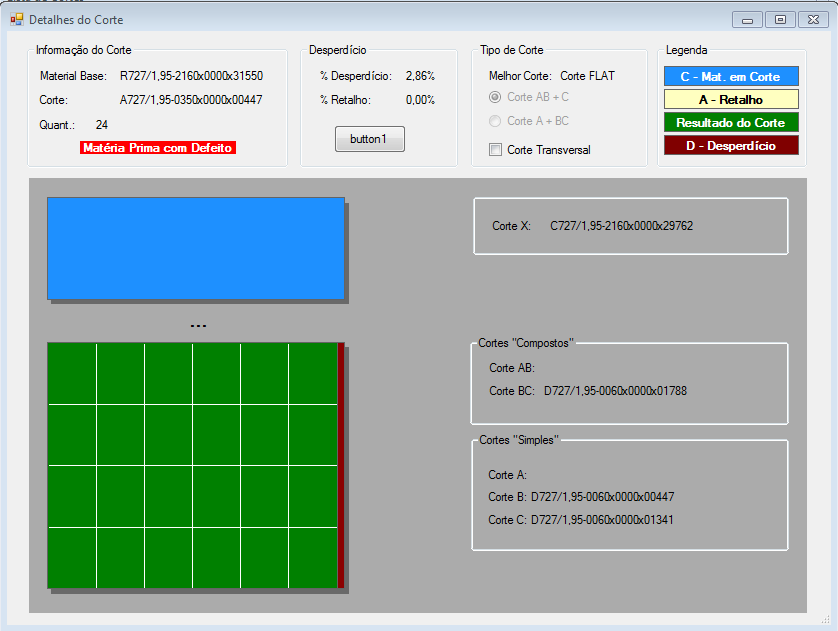
Antes da aplicação de barras, cada formato Web é obtido em duas etapas:
Dois cortes simples definem numa primeira etapa as dimensões aproximadas do formato.
Num estágio ulterior extraem-se pequenas aparas, em quatro cortes adicionais, para levar o formato às dimensions finais.
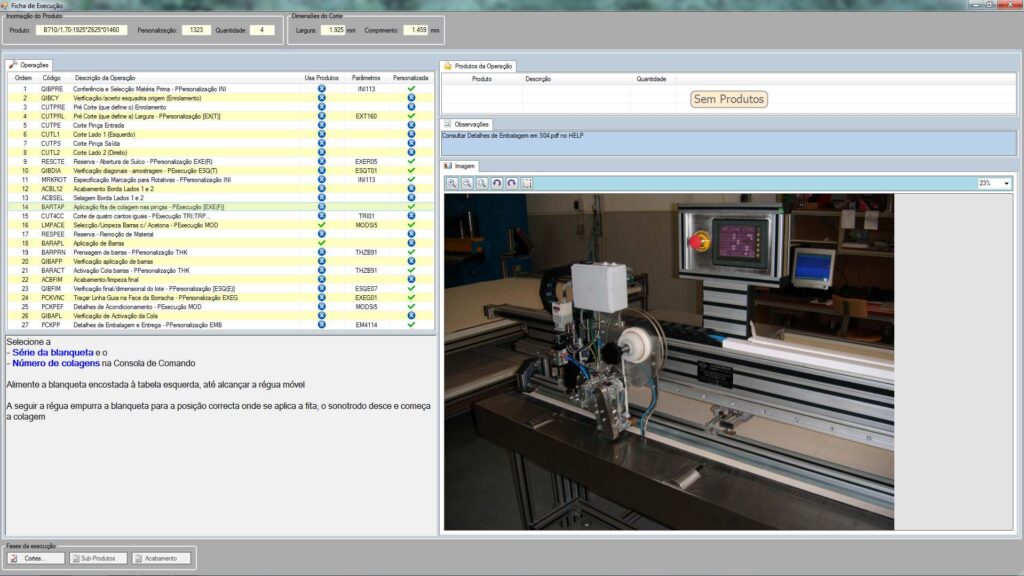
AS IMAGENS E INSTRUÇÕES QUE SE SEGUEM ILUSTRAM O PROCESSO DE PRODUÇÃO DE BLANQUETAS COM BARRAS.
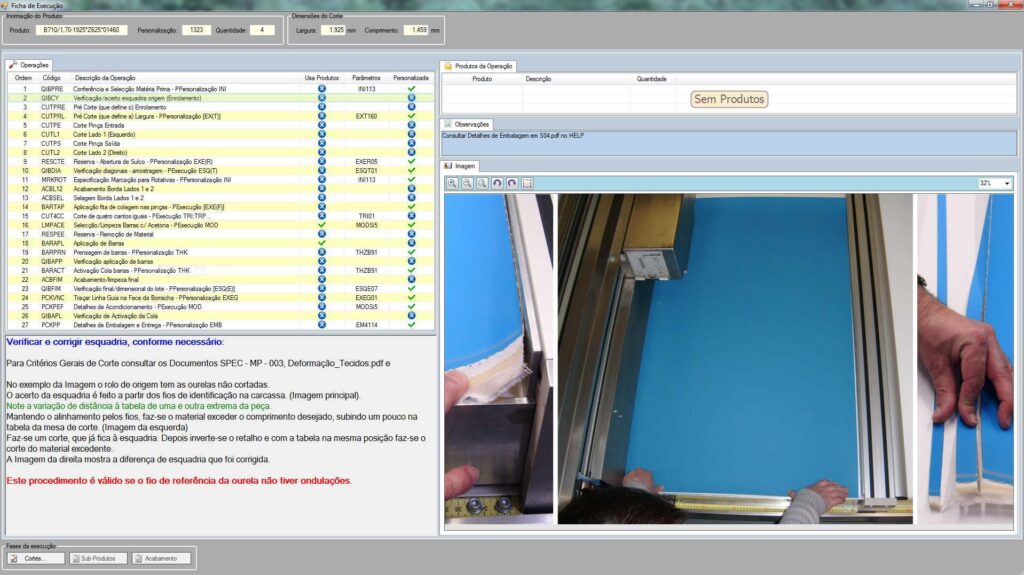
Procedimento para corrigir a falta de linearidade e de esquadria da borda do rolo de alimentação.
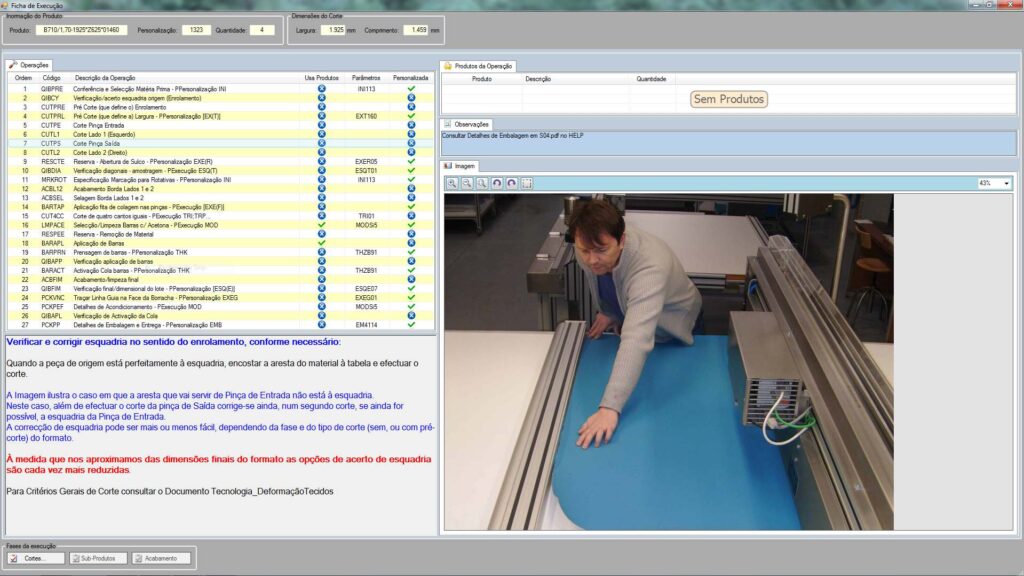
Verificação de esquadria de duas arestas sequênciais.
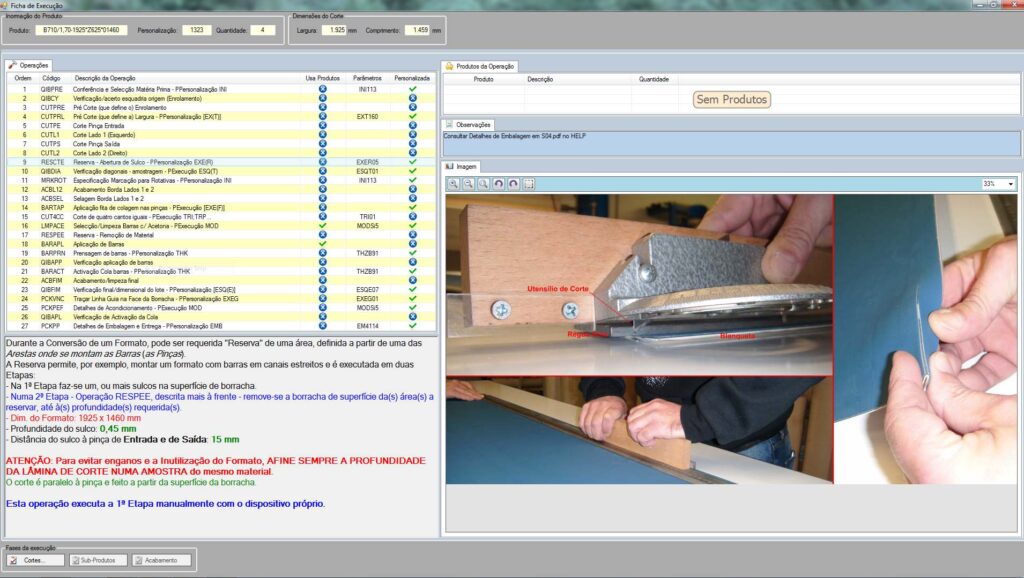
Corte de sulco com profundidade exacta define uma futura área de reserva.
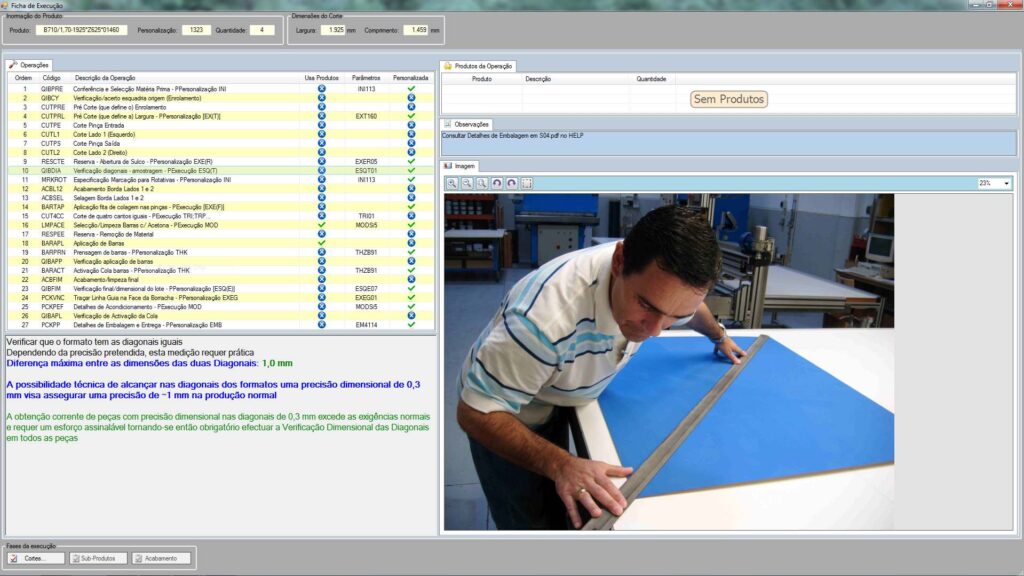
Controlo de Qualidade em-linha da esquadria de um formato, antes do corte de cantos e da aplicação de barras.
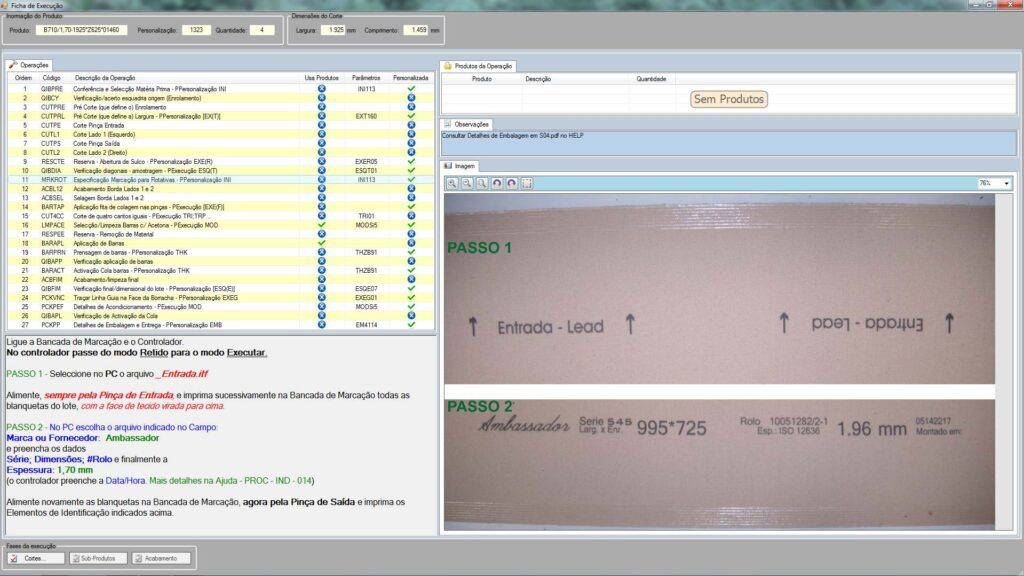
Os formatos web cujas pinças de entrada e de saída aplicam a mesma barra, têm a pinça de entrada identificada.
As multinacionais de Metalgrafia estão já a aderir ao processo para obter imagens mais limpas.
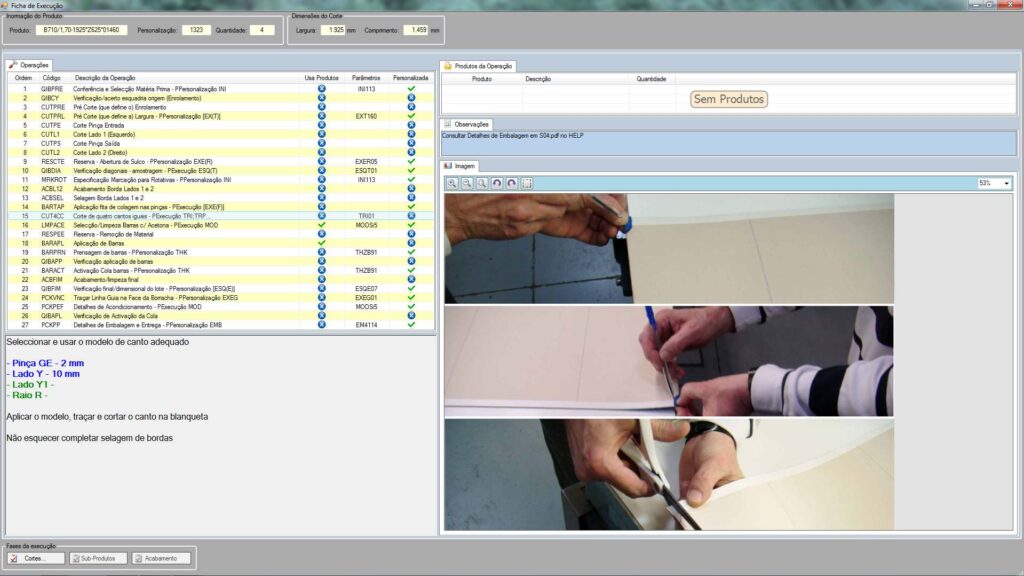
Dados para aparar os cantos e sequência de corte.
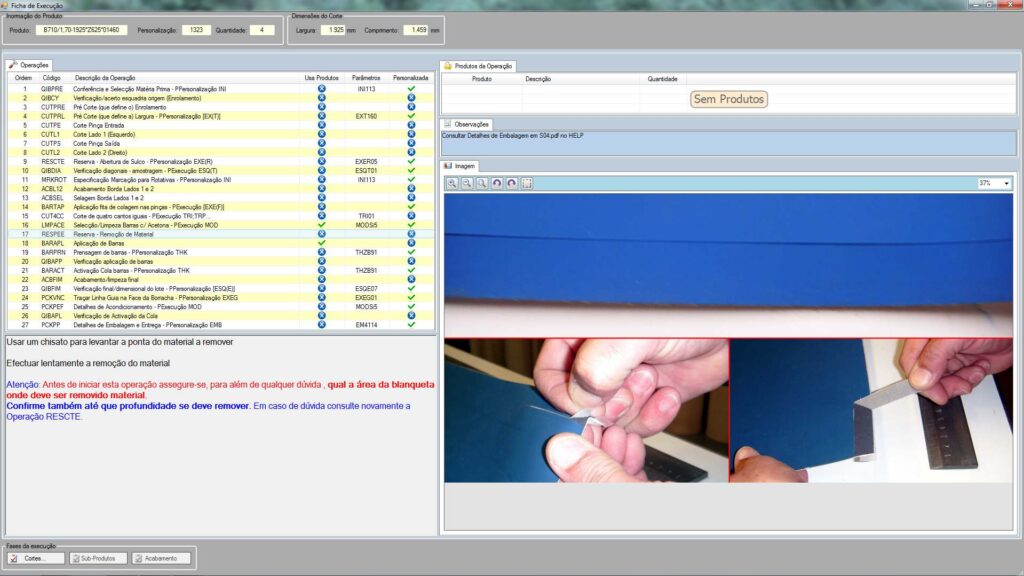
Depois da aplicação da cola sólida, segue-se a remoção da área indesejada de borracha de superfície.
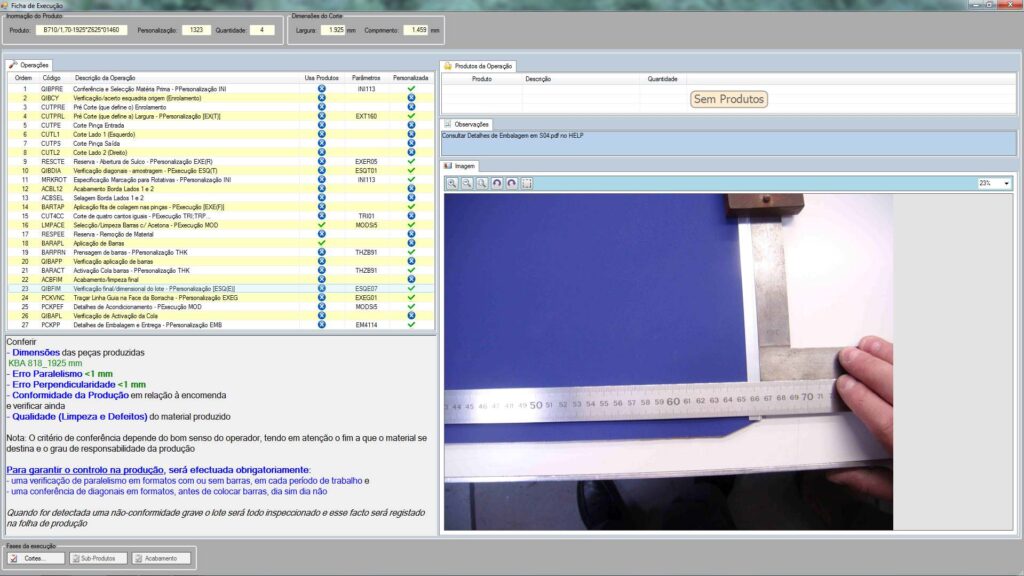
Verificação final de esquadria antes de iniciar o procedimento de embalagem.
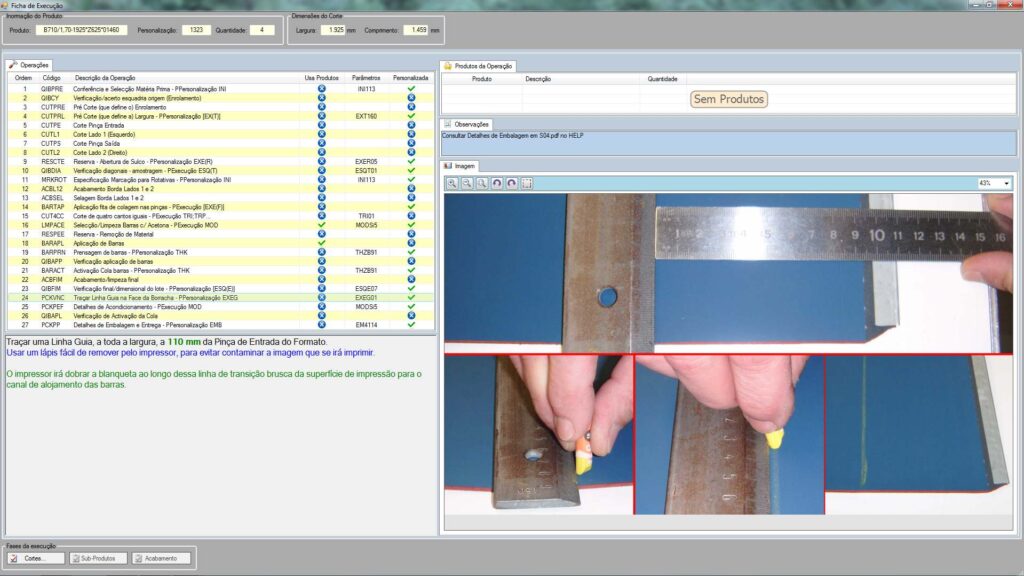
É traçada uma linha de guia para definir a distância exacta de dobragem numa rotativa de canal estreito.
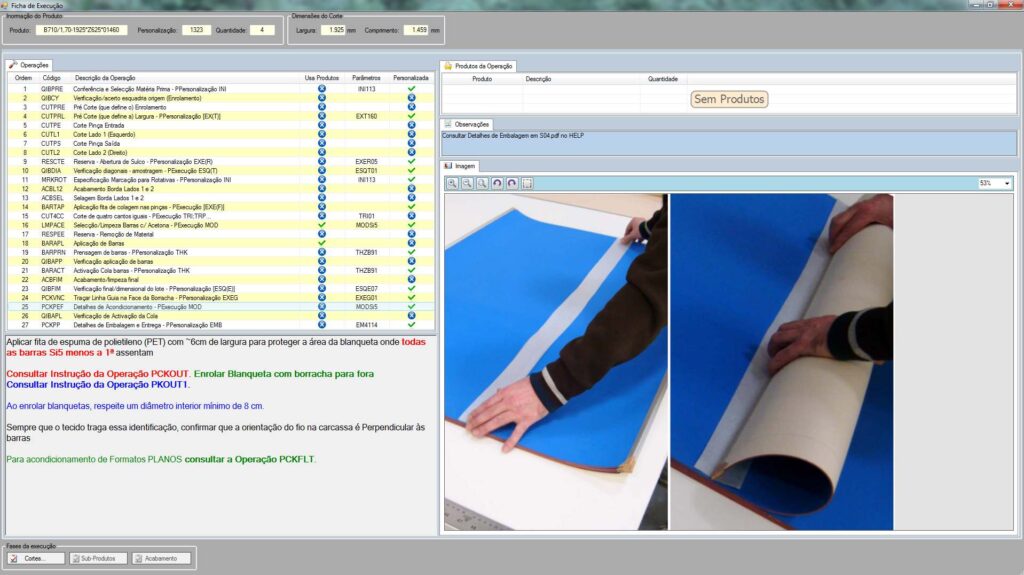
A foto ilustra a instrução padrão de condicionamento de blanquetas para máquinas planas.
As notas escritas recordam ao operador eventuais recommendações extra.
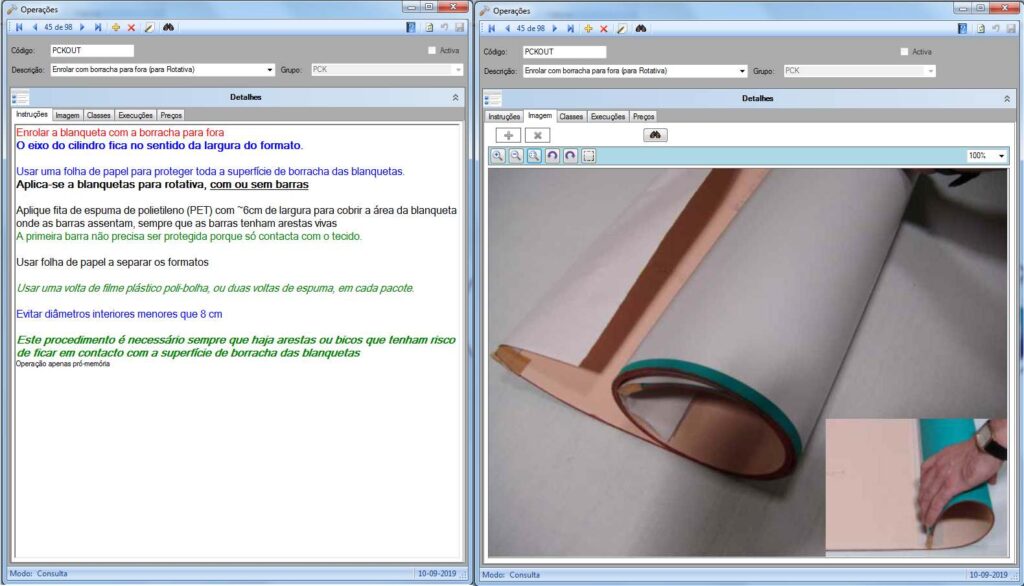
- Instruções detalhadas estão contidas em PCKOUT – o standard para blanquetas web.
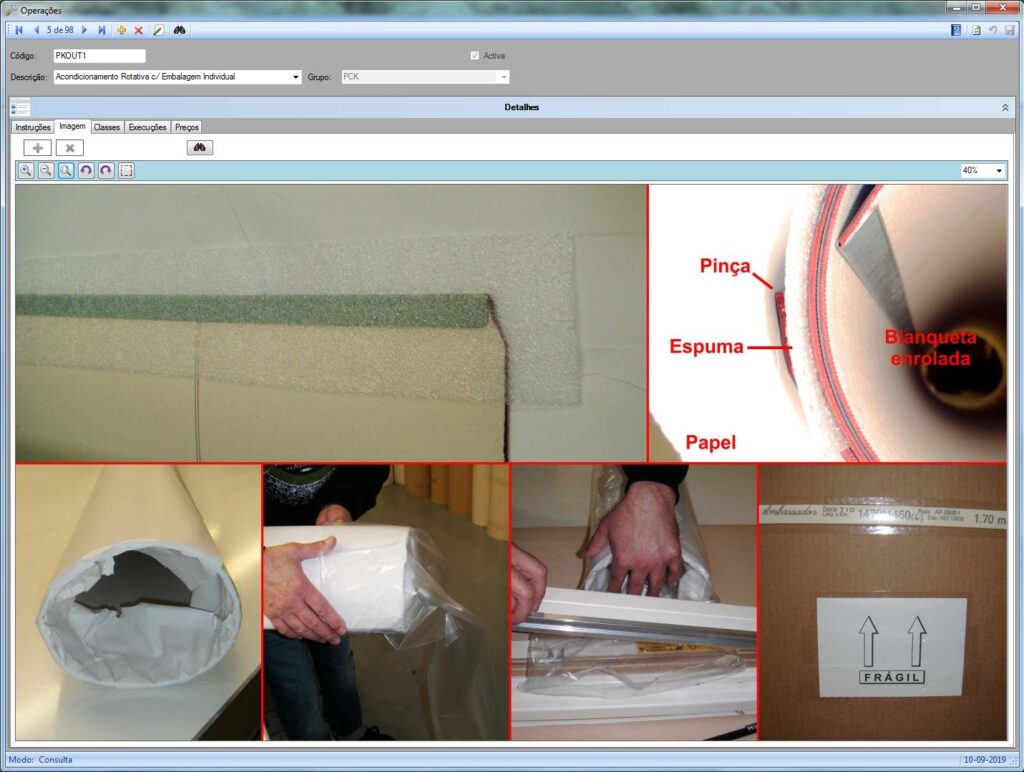
- No caso presente é ainda aplicável o procedimento particular ilustrado em PKOUT1.
A PRODUÇÃO DE BLANQUETAS COM BARRAS ASSENTA NO SISTEMA CONCEBIDO INTERNAMENTE – SISTEMA DE BARRAS IberoWIN
O uso diário de cola sólida fornece evidência prática adicional da importância do comportamento oscilatório das blanquetas. De facto, cada fabricante de blanquetas acaba por estabelecer o seu padrão de tolerâncias de produção.
Um método inovador de colagem denuncia prontamente qualquer variação significativa entre lotes de produção, obrigando a ajustes de parametrização.
A facilidade de montagem de barras permite uma precisão adicional de geometria. Em conjunto com uma Cola à Prova de Choque, garantem uma solução que excede largamente os factores de segurança recomendados.
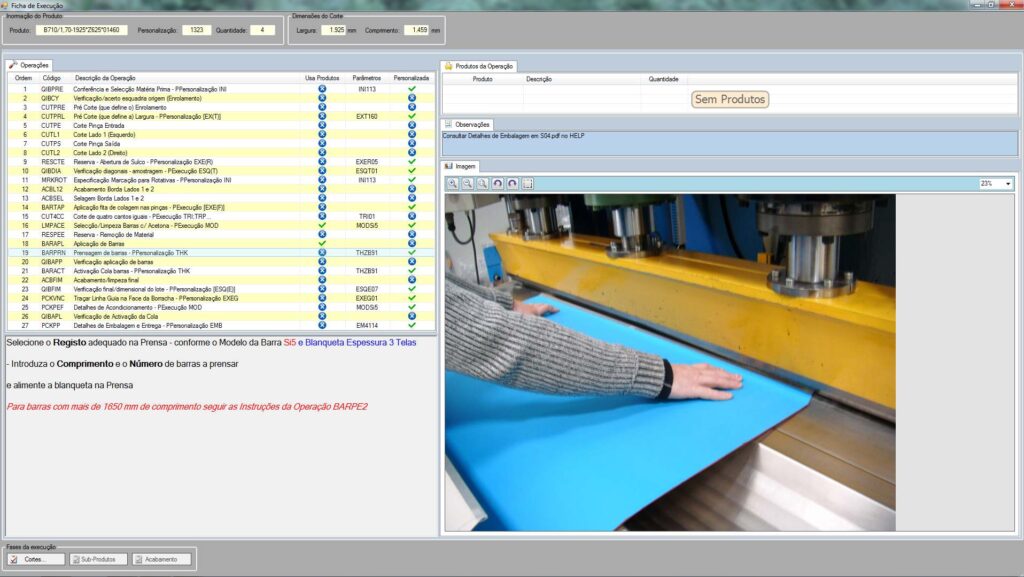
A prensagem de Barras é efectuada numa prensa hidráulica especialmente construída para o efeito.